

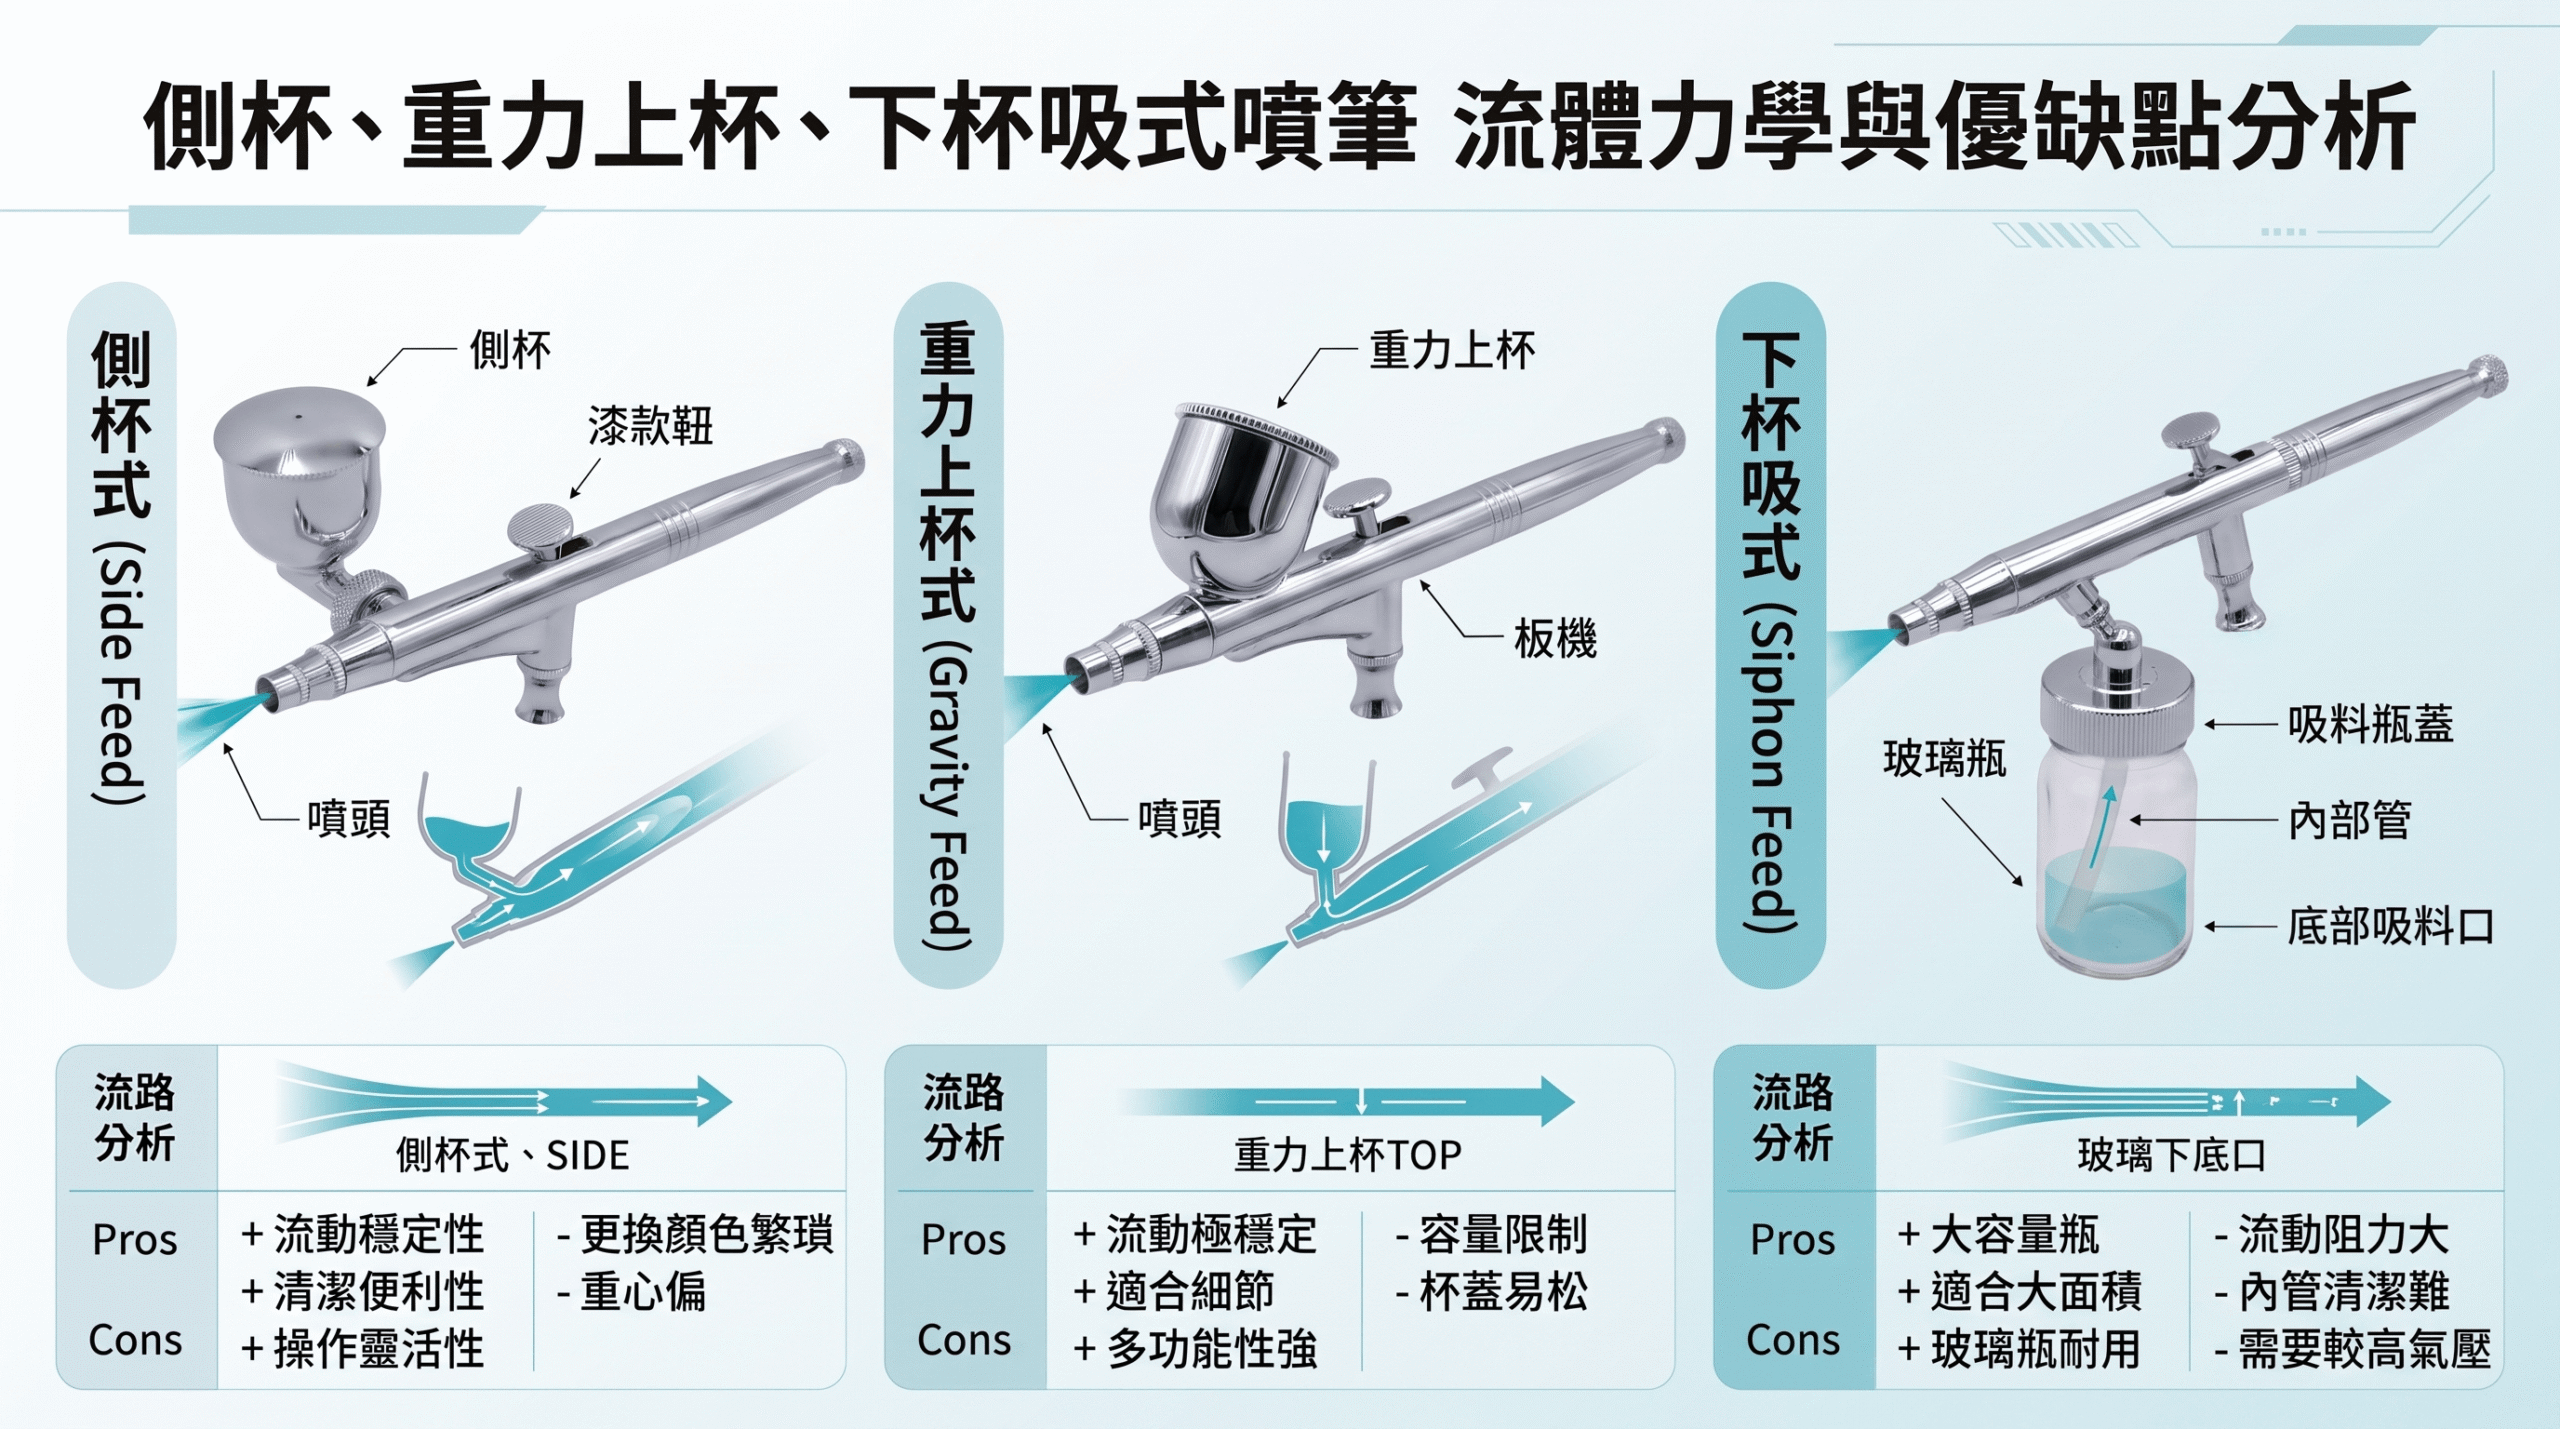
在挑選與評估氣動噴筆(Airbrush)時,多數使用者往往直觀地以「漆杯容量大小」或「握持手感」作為主要考量。然而,在模具開發與精密車銑的工程現場,進漆機構(Feed System)本質上是一套流體傳輸與文氏管負壓效應(Venturi Effect)的力學平衡系統。
進漆結構直接決定了:
- 噴筆啟動出漆所需的最低工作氣壓(Min. Operating PSI)。
- 顏料自流道進入氣帽區的流阻損失(Head Loss)與脈衝反應。
- 噴針尖端的霧化微粒直徑分布(Droplet Size Distribution)。
銓鎰成擁有近三十年的精密噴塗工具製造與 CNC 五金加工經驗,本文將跳脫單純的使用者開箱角度,從流體力學與金屬加工精度的底層邏輯,為您徹底剖析重力上杯(Gravity Feed)、下杯吸式(Siphon / Bottom Feed)與側杯式(Side Feed)的優缺點與應用場景。
一、重力上杯(Gravity Feed):低壓極細霧化的效能標竿
1. 流體力學機制
重力式噴筆的漆杯位於筆身上方。顏料受到垂直重力所產生的靜水壓頭(Hydrostatic Head)推動,直接向下匯流至噴嘴基座,與前端氣帽產生的文氏管負壓形成「協同推拉效應」。
2. 流體力學優勢
- 極低的工作氣壓門檻: 由於重力本身已提供穩定的正壓進給,即使空壓機設定在 8~15 PSI 的極低氣壓下,依然能順暢帶出色料。這使得重力式噴筆成為噴塗「髮絲紋細線(Hairline)」與微細陰影時不可取代的唯一選擇。
- 短流道、無死角、瞬時反應: 漆杯底部直通噴針密封座前方,流路行程短。當扳機向後拉動噴針時,出漆幾乎毫無延遲,且極少出現因氣壓回彈引起的斷漆或點狀脈衝現象。
- 清洗耗劑量極少: 內部腔室表面積最小,換色時僅需數滴溶劑進行正壓回吹(Back-flushing)即可快速洗淨。
3. 流體力學缺點與工藝限制
- 正上方視野干擾: 固定式上杯容易遮擋正前方微距描繪的視線,需微調握姿或傾斜視角。
- 大仰角作業受限: 當噴筆上仰超過一定角度時,漆杯邊緣可能溢流,且流體液位後移會導致壓頭消失,使出漆斷斷續續。
二、下杯吸式(Siphon / Bottom Feed):量產與大容量噴塗的負壓考驗
1. 流體力學機制
下杯吸式噴筆的漆料儲存於筆身下方的吸料瓶中。進漆過程完全依賴氣流在噴嘴外緣產生的高速負壓,將顏料沿著吸管向上「提升抽吸」。
2. 流體力學優點
- 無容量上限與快速換色: 儲漆瓶可擴充至 20ml 至 60ml 以上,甚至直接以快拆接頭更換調色瓶,非常適合模型大面積打底、汽車局部修補、皮革染色或工廠批次噴塗。
- 水平視野極佳: 筆身頂部完全平整,正對工件的操作視野開闊。
3. 流體力學缺點
- 高氣壓依賴(High PSI Requirement): 氣流產生的負壓必須先克服漆料的垂直重力揚程與長導管內的流體沿程阻力(Friction Loss)。通常需要 20~35 PSI 以上才能維持霧化穩定,無法進行超低壓近距精細作業。
- 低黏度容忍度: 漆料若調配過稠(黏度過高),長導管內的剪切阻力會呈指數上升,容易導致吸不上漆、噴霧顆粒粗大、甚至噴吐結塊現象。
- 反應延遲與殘漆盲區: 吸管管壁易附著大量漆料,且每次更換需要徹底沖洗瓶蓋接口與導管內部,清洗時間與溶劑耗損相對較高。
三、側杯式(Side Feed):無死角視野與全角度噴塗的機械平衡
1. 流體力學機制
側杯噴筆將漆杯接頭設計在筆身側邊,多數配備可 360 度旋轉的旋轉轉接環(Swivel Joint)。顏料從側面水平匯入噴針通道。
2. 流體力學優勢
- 全角度無死角噴塗: 無論噴筆垂直向上噴塗天花板、向下噴塗模具內部深槽,只要旋轉側面漆杯維持液面水平,重力與進漆壓力就能保持衡定,完全沒有漏漆疑慮。
- 頂部零阻擋視野: 視線軸線不受任何杯體遮擋,對於追求精準定位的插畫修飾、極限模型面相繪製十分有利。
- 靈活兼容兩者特性: 可搭配小型側重力金屬杯,亦能外接側掛式大容量吸料瓶。
3. 流體力學缺點
- 轉折流阻(Minor Loss)較大: 側向進漆流道通常包含 90 度的轉折流路。流體在彎管處容易產生局部微渦流,對高稠度色料的流動性要求較嚴苛。
- 密封元件(O-Ring)維護成本高: 側邊旋轉機構依賴高耐溶劑特氟龍(PTFE)或氟橡膠密封環。若密封環老化磨損,易引發側向微漏氣,導致文氏管負壓洩壓而無法出漆。
四、三種進漆結構流體特性與加工需求綜合比較
| 評估維度 | 重力上杯(Gravity Feed) | 下杯吸式(Siphon Feed) | 側杯式(Side Feed) |
| 進漆驅動原理 | 靜水壓頭 + 文氏管負壓 | 純文氏管抽吸 | 文氏管負壓 + 側向自由角度 |
| 最低穩定工作氣壓 | 低 (8 ~ 15 PSI) | 高 (20 ~ 35 PSI) | 中 (12 ~ 20 PSI) |
| 微距細線控制力 | ★★★★★(首選) | ★★☆☆☆ | ★★★★☆ |
| 大面積噴塗續航力 | ★★☆☆☆ | ★★★★★(首選) | ★★★★☆(視杯型而定) |
| 仰角/俯角作業彈性 | 易溢出,角度受限 | 偏大仰角易吸入空氣 | ★★★★★(360° 可調) |
| 出漆瞬時反應度 | 立即無延遲 | 微延遲(需充滿吸管) | 順暢(略遜於重力式) |
| 流道清洗難易度 | 最簡便快速 | 需額外清洗長導管 | 轉角與軸封死角多,需細心 |
五、製造廠的關鍵視角:為什麼金屬加工精度是決定流體表現的核心?
不論採用哪一種進漆結構,噴塗工具的終端表現,最終都取決於製造過程中的同心度(Concentricity)與流道光潔度。
在 CYC 銓鎰成 的精密金屬加工與組裝產線上,我們針對噴筆流體性能落實以下關鍵製程標準:
- 氣帽與微型噴嘴的同心度公差控制在標準以內:若噴嘴尖端偏心,氣帽噴出的高速氣流環隙將會厚薄不均,造成局部負壓不對稱。這在虹吸式噴筆上會引發「斷續吐漆」,在重力式噴筆上則會導致「噴霧錐偏一邊」或微粒粗化。
- 全不鏽鋼精密噴嘴與噴針(取代市售常見白銅材質):市售噴嘴普遍採用較軟的白銅,長期受微粒沖刷與噴針撞擊容易擴孔變形,拆裝時若鎖太緊更易滑牙或扭斷,導致整支噴筆報廢。銓鎰成全面採用高規格不鏽鋼噴嘴與噴針,具備更佳的耐磨、耐撞擊與抗扭強度,不僅能維持長久不變形、降低霧化偏斜與漏漆問題,拆裝保養也更不易滑牙或斷裂。
- 無溶劑腐蝕隱患的高抗化氣密結構:特別針對側杯轉向機構與多功能按鈕/扳機結構,全面導入高階密封材料與緊密公差配合,避免使用噴塗溶劑(Thinner)時產生膨脹或氣密洩漏。
結論:如何為您的專案挑選正確的噴塗結構?
- 極致精細、低壓陰影、模型細節塗裝: 優先挑選 重力上杯噴筆。它的流體傳輸最直接、出漆最安定,是實現高解析度噴塗的首選。
- 批次量產、大工件噴補土、高更換色彩頻率: 優先挑選 下杯吸式噴筆。搭配多瓶預裝顏料,可大幅縮短產線等待時間。
- 特殊角度噴塗(如自動化設備手臂端、天花板彩繪)、強重視線淨空: 側杯噴筆 能兼顧視線與全向仰俯角度,為操作者帶來最高的幾何自由度。
精密噴塗工具與 OEM/ODM 專業製造夥伴:CYC 銓鎰成
噴筆不僅僅是一支美術工具,更是一套融合流體力學與精密金屬切削的精密儀器。
CYC 銓鎰成有限公司 專注於高精度氣動噴塗工具研發、按鈕式與扳機式噴筆製造,以及客製化 CNC 車銑零件加工。我們為全球品牌商與專業工業客戶提供具備高度市場競爭力的 OEM/ODM 解決方案。
如果您正在尋找品質穩定、出漆霧化優異且具備嚴密加工公差的噴筆產品或客製開發服務,歡迎造訪 CYC 銓鎰成官方網站 深入了解製造經驗,或直接與我們聯繫諮詢。